 Tel:+86-575 -87957662
 Email:

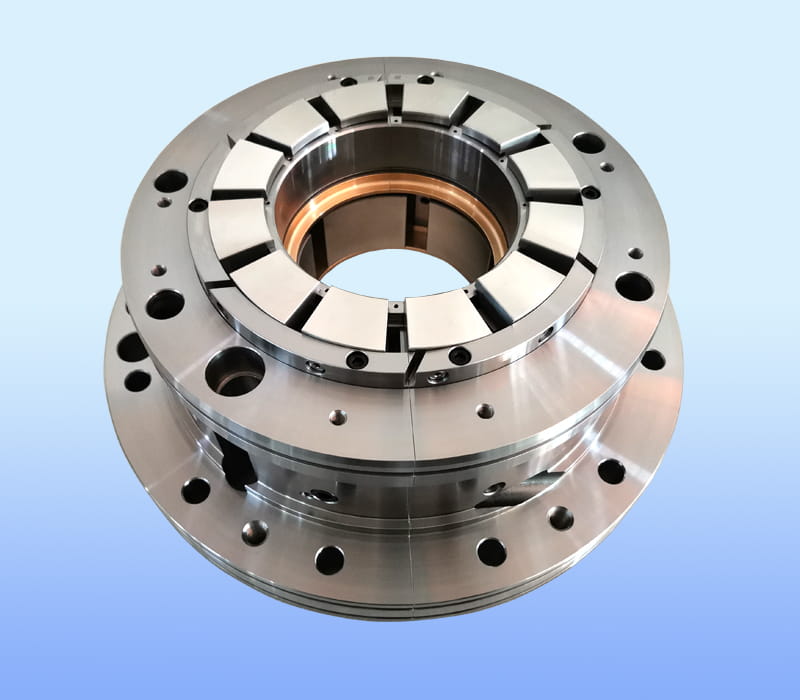
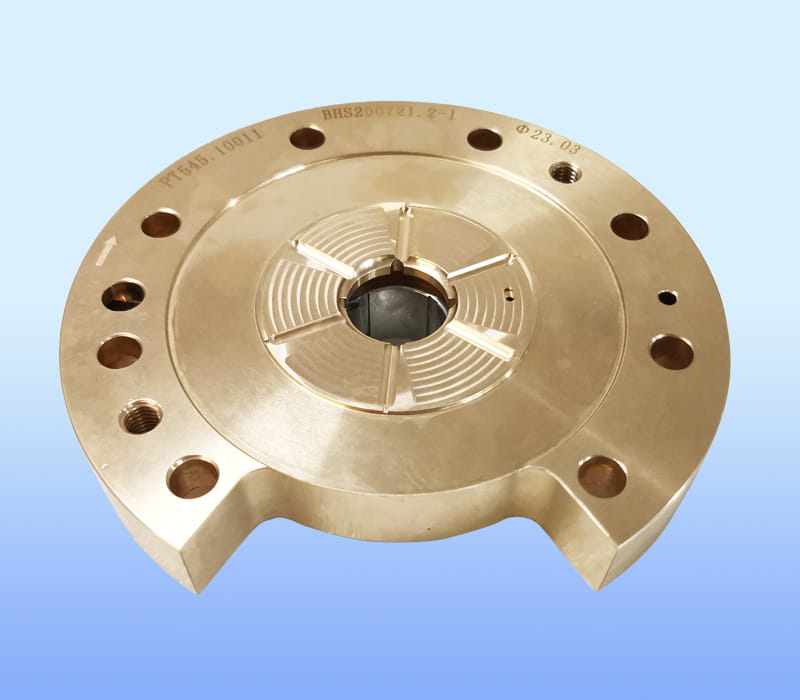
ZHEJIANG BHS JOURNAL BEARING CO.,LTD. واقع در منطقه FengXian شانگهای، شرکت BHS، یک حرفه ای است تولید کنندگان یاتاقان های رانش پد کج و کارخانه بلبرینگ لنت کج...
در ماشین های دوار، پروانه قطعه ای است که کار واقعی را انجام می دهد. سیال را شتاب می دهد، مسیر آن را هدایت می کند و انرژی دورانی را به فشار و سرعت تبدیل می کند. جزئیات کوچک مانند انحنای تیغه، شعاع فیله توپی و صافی عبور تعیین می کند که چه مقدار انرژی ورودی به خروجی مفید تبدیل می شود و چه مقدار در اثر تلاطم، نشت و شوک از دست می رود. برای مهندسانی که روی موتورهای هوا، توربین های گاز صنعتی و کمپرسورهای گریز از مرکز بزرگ کار می کنند، پروانه یک جزء آیرودینامیکی و ساختاری است که باید به صورت یک سیستم طراحی شود.
الزامات عملیاتی این قطعات را همزمان به دو جهت سوق داده است. انتظار میرود ماشینها با سرعتهای چرخشی و نسبت فشار بالاتر کار کنند، در حالی که مالکان نیز خواهان وزن کمتر، فواصل سرویس طولانیتر و رفتار قابل پیشبینی در دهها هزار ساعت کار هستند. طرحی که روی کاغذ کارآمد به نظر میرسد، اگر توزیع تنش، پاسخ ارتعاش یا تحملهای تولید با هم ارزیابی نشود، باز هم میتواند شکست بخورد.
دو
خانواده های اصلی ساخت روتور با سرعت بالا
پنج
محورهایی که معمولا برای ماشینکاری سطوح تیغه پیچیده استفاده می شود
صفر
اتصالات در یک ناحیه ریشه روتور ماشینکاری یکپارچه
راندمان، حاشیه افزایش و عمر مکانیکی به هم مرتبط هستند. بهبود جزئی در کیفیت سطح تیغه یا شکل عبور می تواند هر سه مورد را تغییر دهد، بنابراین تصمیمات آیرودینامیکی، مواد و ساخت باید با هم بررسی شوند و نه جدا.
تیغههای پروانه گریز از مرکز معمولاً به سمت عقب خمیده یا به صورت شعاعی تنظیم میشوند و زوایای ورودی و خروجی تیغه تعیین میکنند که جریان چگونه بچرخد. تیغه های خمیده به عقب عموماً محدوده عملیاتی پایدارتر و راندمان خوبی را ارائه می دهند، در حالی که تیغه های شعاعی قوی تر و ساده تر برای تولید هستند اما نیاز به کنترل دقیق لغزش دارند. طراح این مبادلات را در برابر افزایش فشار مورد نیاز و سرعت نوک مجاز متعادل می کند.
مسیر عبور بین تیغه های مجاور باید به تدریج گسترش یابد تا از جدا شدن جریان جلوگیری شود. خطوط هاب و پوشش، ضخامت لبه جلو و طول محوری القاء همگی بر روان بودن سیال به روتور تأثیر میگذارند. جداسازی موضعی که از یک تیغه شروع میشود، میتواند به غرفه چرخان گسترش یابد، که پاکت عملیاتی قابل استفاده را باریک میکند و میتواند باعث ایجاد مشکلات ارتعاشی شود.
A چشمک زدن ، یا دیسک تیغه ای، روتوری است که در آن تیغه ها و دیسک از یک شمش آهنگری یا جامد ماشینکاری می شوند. این کار اتصالات ریشه، اتصال دهنده ها و ویژگی های رابط رایج در روتورهای مونتاژ شده را حذف می کند. طرحهای مونتاژ شده، تیغههای ساخته شده جداگانه را از طریق ریشههای دم کبوتر یا رابطهای جوش داده شده به دیسک میپیوندند، یا به تیغههایی که جداگانه شکل گرفتهاند، پوششی متصل میکنند. هر دو رویکرد دارای جایگاهی هستند و انتخاب صحیح به قطر، سرعت، قابلیت تعمیر و حجم تولید بستگی دارد.
| جنبه | بلیسک ماشین کاری یکپارچه | طراحی مونتاژ شده یا جوش داده شده |
|---|---|---|
| استرس مفاصل | بدون اتصال ریشه، غلظت استرس کمتر | مفاصل نیاز به تجزیه و تحلیل دقیق استرس دارند |
| وزن | با نازک کردن تارها و تیغه ها بهینه شده است | ویژگی های ریشه و فلنج جرم را اضافه می کنند |
| تعمیر | معمولاً به صورت یک واحد جایگزین می شود | تیغه های جداگانه ممکن است تعویض شوند |
| زمان ماشینکاری | طولانی، زیرا مواد زیادی حذف می شود | کوتاهتر در هر قطعه، مراحل مونتاژ بیشتر |
| استفاده معمولی | روتورهای با سرعت بالا و بارگذاری بالا | واحدهای با قطر زیاد یا به راحتی تعمیر می شوند |
روتورهای انتگرال زمانی جذاب هستند که سرعت کار بالا باشد و روتور باید از بارهای گریز از مرکز بزرگ با حداقل خطر اتصال جان سالم به در ببرد. روتورهای مونتاژ شده در جایی با ارزش باقی می مانند که قطرهای بسیار زیاد یک شمش را غیرعملی می کند، یا جایی که تعویض میدانی پره های جداگانه زمان خرابی را کاهش می دهد.
انتخاب مواد توسط دمای عملیاتی، تنش گریز از مرکز، محیط خوردگی و چگالی کنترل می شود. چگالی کمتر تنش را در لبه کاهش میدهد، در حالی که استحکام بالاتر در دمای بالا باعث میشود بخشهای نازکتر و روتورهای سبکتر شوند. جدول زیر محدودیت های معمولی را خلاصه می کند که به شدت به عملیات حرارتی و زمان قرار گرفتن در معرض آن بستگی دارد.
| خانواده مادی | محدودیت خدمات معمولی | قدرت به وزن | یادداشت ماشینکاری |
|---|---|---|---|
| آلیاژهای آلومینیوم | تا حدود 200 درجه سانتیگراد | در دمای پایین خوب است | ماشینکاری آسان، سرعت برش بالا |
| آلیاژهای تیتانیوم | تا حدود 550 درجه سانتیگراد | عالی | هدایت حرارتی کم، نیاز به خنک سازی دقیق دارد |
| سوپرآلیاژهای مبتنی بر نیکل | تا حدود 700 درجه سانتیگراد | استحکام بسیار بالا در دما | کار سخت می شود، ابزار تیز می خواهد |
آلیاژهای آلومینیوم مناسب کمپرسورهای سبک و تجهیزات فرآیندی هستند که در دماهای پایین و متوسط کار می کنند. ماشینکاری آنها امکان چرخه کوتاه را فراهم میکند و چگالی کم آنها به کاهش بارهای باربری کمک میکند. آنها در جایی که خزش در دمای بالا یا قرار گرفتن در معرض گرمای تهاجمی مورد انتظار است مناسب نیستند.
تیتانیوم تعادل مطلوبی از قدرت و جرم را برای مراحل دمای متوسط ارائه می دهد. از آنجایی که رسانایی حرارتی آن کم است، گرما در لبه برش متمرکز می شود، که نیاز به نرخ تغذیه کنترل شده، خنک کننده از طریق ابزار در صورت وجود و توجه به تخلیه تراشه دارد. ماشینکاری تیتانیوم همچنین نیازمند اقدامات احتیاطی در برابر آتش سوزی است، زیرا تراشه های ریز ممکن است تحت تمرین ضعیف مشتعل شوند.
سوپرآلیاژهای مبتنی بر نیکل سخت شده با بارش در جاهایی استفاده میشوند که دما و تنش هر دو بالا هستند، مانند بخشهای داغ توربینهای گاز. آنها به سرعت کار می کنند، بنابراین هندسه ابزار، سرعت برش و نظارت بر سایش ابزار باید از نزدیک مدیریت شود. یکپارچگی سطح پس از ماشین کاری بسیار مهم است زیرا ریز ترک ها یا تنش کششی باقیمانده می تواند عمر خستگی را کوتاه کند.
تولید با شمش یا آهنگری تایید شده شروع می شود که سلامت داخلی آن تایید شده است. ماشینکاری ناهموار بخش عمدهای از مواد را حذف میکند، سپس عملیات تکمیلی پروفیل تیغه و انتقال توپی به تحمل نهایی را مشخص میکند. هر مرحله مقداری کنترل شده برای مرحله بعدی باقی می گذارد که تنش باقیمانده و اعوجاج حرارتی را در محدوده نگه می دارد.
ماشینهای پنج محوره ابزار را طوری هدایت میکنند که سطح تیغه را بهطور پیوسته دنبال کند، تعداد نصبها را کاهش میدهد و تداوم پروفیل بین مسیرها را بهبود میبخشد. زبر کردن قسمت اعظم ذخایر را حذف میکند، نیمهتمامکاری مقداری یکنواخت ایجاد میکند، و تکمیل به تلورانسهای پروفیل محکمی دست مییابد. چسباندن ابزار کوتاه، مسیرهای ابزار تطبیقی و درگیری شعاعی کنترل شده به محدود کردن انحراف و پچ پچ روی تیغههای نازک کمک میکند.
برای برخی از قطرها و سرعت ها، تیغه ها به طور جداگانه تشکیل می شوند و با جوش یا لحیم کاری به هاب و کفن متصل می شوند. این مسیر مناسب است پروانه جوشکاری طراحی، جایی که کیفیت جوش، کنترل ناحیه متاثر از حرارت و کاهش تنش پس از جوش به خطرات اصلی فرآیند تبدیل میشوند. بازرسی جوش و بررسی ابعاد بعد از تنش زدایی ضروری است.
روتوری که ابعاد طراحی خود را برآورده می کند، اگر سطح، تعادل یا یکپارچگی داخلی آن ضعیف باشد، همچنان می تواند عملکرد ضعیفی داشته باشد. بنابراین یک طرح بازرسی کامل ترکیبی از اندازهگیری هندسی، ارزیابی سطح، آزمایش غیرمخرب و تعادل دینامیکی است و با قابلیت ردیابی برای هر بیلت مستند شده است.
| ویژگی | کنترل معمولی | روش تایید |
|---|---|---|
| پروفیل تیغه | مثبت یا منفی 0.05 میلی متر در بخش های کلیدی | اندازه گیری و اسکن مختصات |
| سوراخ توپی | تحمل مناسب مطابق با نقاشی | سنج سوراخ و CMM |
| پرداخت سطح | حدود 0.8 میکرومتر Ra در مسیر گاز | پروفیلومتر |
| تعادل | درجه تنظیم شده توسط سرعت و جرم روتور | دستگاه بالانس |
نتایج بازرسی زمانی بیشترین کاربرد را دارند که پلان در مرحله ترسیم تعریف شود. مشخص کردن نقاط اندازه گیری، طرح های مبنا و معیارهای پذیرش زودهنگام از بروز اختلافات بعدی جلوگیری می کند و چرخه تایید را کوتاه می کند.
اجزای چرخشی با هدف آیرودینامیکی مشترک در ماشینهای بسیار متفاوت ظاهر میشوند و هر کاربرد خواستههای خاص خود را بر روی هندسه، مواد و بازرسی قرار میدهد.
مراحل کمپرسور موتور هوا نیاز به وزن بسیار کم، مقاومت در برابر خستگی بالا و فاصلههای تنگ تیغه به محفظه دارند. روتورهای ماشینکاری یکپارچه در اینجا رایج هستند زیرا هندسه بدون اتصال از عملیات با سرعت بالا تحت بارگذاری گریز از مرکز سنگین پشتیبانی می کند.
توربینهای گاز صنعتی برای دورههای طولانی با بار ثابت کار میکنند، بنابراین مقاومت در برابر خزش، رفتار خوردگی و تعادل قابل تکرار از اهمیت بالایی برخوردار هستند. طراحان اغلب ثبات ابعادی و قابلیت نگهداری را بر کمترین وزن ممکن اولویت می دهند.
کمپرسورهای فرآیندی که گازها را در فشار بالا جابجا میکنند به پروانههای قوی با گذرگاههای بهینهسازی شده متکی هستند. قطرهای بزرگ ممکن است به نفع سازه های جوش داده شده یا مونتاژ شده باشد، در حالی که واحدهای کوچکتر با سرعت بالا از ماشینکاری یکپارچه بهره می برند.
یک بررسی ساختاریافته قبل از انتشار از بسیاری از مشکلات در مراحل آخر جلوگیری می کند. دنباله زیر هم برای طراحی های جدید و هم برای اصلاح روتورهای موجود مفید است.
مهندسانی که متخصصان تولید را در این بازبینی شامل میشوند، معمولاً مشکلات ماشینکاری و تعمیر را زود تشخیص میدهند، که باعث کاهش ضایعات و زمان تحویل میشود.
یک بسته فنی واضح به سازنده اجازه می دهد تا هزینه و زمان بندی دقیق را برآورد کند. اطلاعات ناقص معمولاً منجر به مفروضاتی می شود که ریسک را در هر دو طرف افزایش می دهد.
درک چگونگی خرابی روتورها به طراحان و خریداران کمک می کند تا روی کنترل های مناسب تمرکز کنند. جدول حالت های مکرر و اقدامات متقابل عملی را فهرست می کند.
| حالت شکست | علت معمولی | پیشگیری |
|---|---|---|
| ترک خوردگی خستگی در فیله ها | تمرکز تنش و عیوب سطحی | شعاع سخاوتمندانه، پرداخت کنترلشده، شاتگیری |
| آسیب جسم خارجی | زباله های وارد شده در ورودی | لبه های جلویی محکم، غربالگری ورودی |
| ترک خوردگی تیغه تشدید کننده | تحریک نزدیک به یک فرکانس طبیعی | تحلیل حاشیه فرکانس، طراحی میرایی |
| لرزش عدم تعادل | خطاهای توزیع انبوه | تعادل به درجه مشخص شده، وسایل تایید شده |
| فرسایش یا خوردگی | ذرات یا مخلوط گازهای تهاجمی | انتخاب مواد، پوشش های محافظ |
زیرا مفاصل ریشه و ویژگی های رابط را که استرس را متمرکز می کنند، حذف می کند. بدون این اتصالات، روتور می تواند بارهای گریز از مرکز بالا را با نقاط ضعف محلی کمتر حمل کند، که از عملکرد پایدار در سرعت بالا پشتیبانی می کند.
تیتانیوم معمولاً زمانی مناسب است که دما کمتر از 550 درجه سانتیگراد باشد و کاهش وزن مهم است. سوپرآلیاژهای مبتنی بر نیکل زمانی ترجیح داده می شوند که دما و تنش بالاتر باشد، مانند کاربردهای مسیر گاز داغ.
حجم مواد برداشته شده از بیلت، پیچیدگی سطوح تیغه و تعداد تنظیمات مورد نیاز. استراتژیهای زبر کارآمد و تغییرات کمتر ثابت میتواند چرخه کلی را به طور قابل توجهی کوتاه کند.
نه لزوما. یک مجموعه جوش داده شده به درستی طراحی و بازرسی شده می تواند عملکرد خوبی داشته باشد. عوامل کلیدی کیفیت جوش، عملیات حرارتی، کاهش تنش و آزمایش غیر مخرب کامل هستند که باید مشخص و تأیید شوند.
یک نقشه کامل با تلورانس ها، درجه مواد، شرایط عملیاتی، الزامات تعادل، کمیت، برنامه تحویل و اسناد بازرسی مورد انتظارتان را ارائه دهید. اطلاعات کامل منجر به تخمین دقیق تری می شود.
ZHEJIANG BHS JOURNAL BEARING CO.,LTD. واقع در منطقه FengXian شانگهای، شرکت BHS، یک حرفه ای است تولید کنندگان یاتاقان های رانش پد کج و کارخانه بلبرینگ لنت کج...
حق چاپ © 2017 ZHEJIANG BHS JOURNAL BEARING CO.,LTD. تمامی حقوق محفوظ است. تولید کنندگان بلبرینگ ژورنال پد کج چین
